کاتالوگ ماشینآلات / ۱۴۰۵
دستگاه کامل؛طراحیشده برای قطعه شما.
نمونههایی از خطوط ترانسفر، ماشینهای چندایستگاهی و ماشینهای مخصوص سازند پژوه گستر (SPG) که طراحی آنها از قطعه و توالی عملیات آغاز میشود.
پروژه واقعیخط ترانسفر22 OPS / 09 SEC
دستگاههای ساختهشده
دستگاه، حاصل مهندسی یکپارچه فرآیند است.
هر پروژه از یک قطعه واقعی، هدف تولید و فرآیند کنترلشده شروع میشود؛ نه از انتخاب زودهنگام یک یونیت آماده.

خط ترانسفر
بدنهٔ شیر اجاقگاز
۲۲ عملیات / ۹ ثانیه
ماشین ترانسفر اختصاصی که ۲۲ عملیات ماشینکاری را روی هر قطعه، در زمان سیکل ۹ ثانیه انجام میدهد.
- جریان قطعه برای تیراژ بالا
- فیکسچر و کنترل یکپارچه
- اعتبارسنجی سیکل تولید
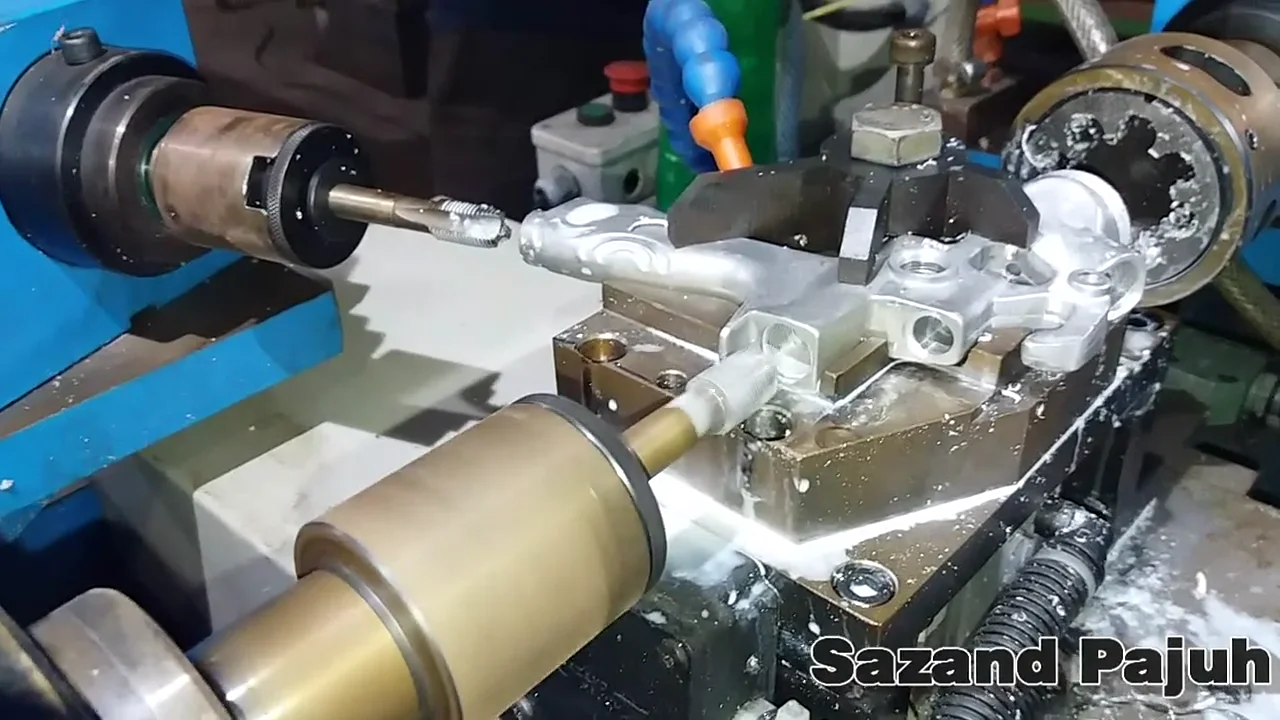
ماشین چندایستگاهی
بدنهٔ پیستولهٔ رنگپاش
۱۰ عملیات / ۳ ایستگاه
سامانهای سهایستگاهی که بدنهٔ ریختهگریشده را طی ۱۰ عملیات کنترلشده ماشینکاری میکند.
- فیکسچر اختصاصی
- توالی کنترلشده ایستگاهها
- خروجی تکرارپذیر
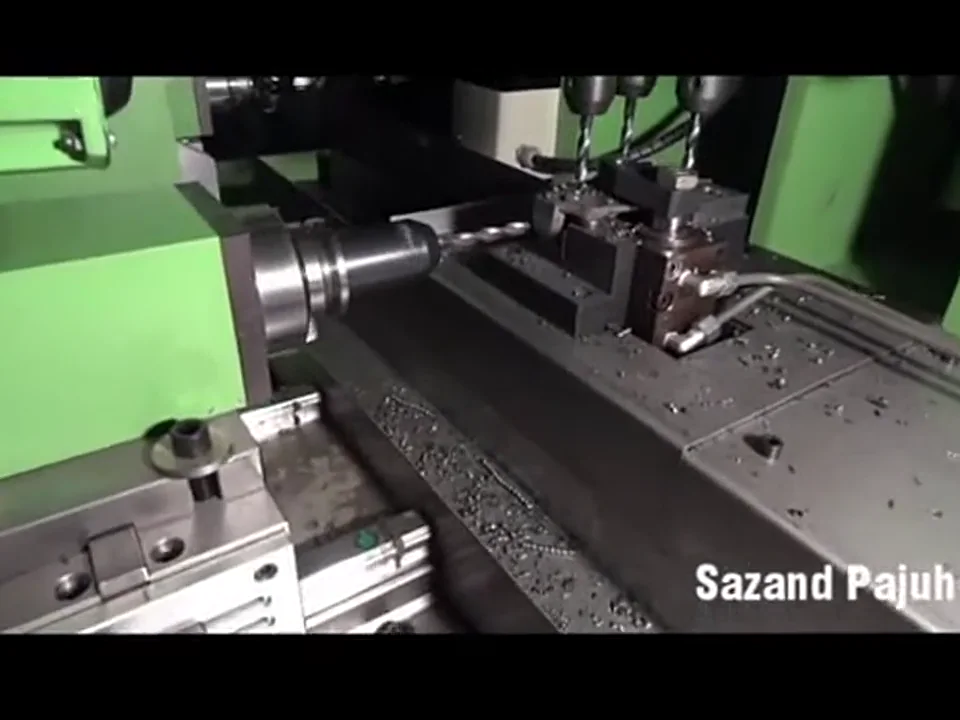
خودرو
پایهٔ دینام پژو ۴۰۵
فرزکاری + سوراخکاری اختصاصی
دستگاه اختصاصی فرزکاری و سوراخکاری برای تولید دقیق و تکرارپذیر پایهٔ دینام پژو ۴۰۵.
- مبناگذاری ویژه قطعه
- چیدمان اختصاصی فرآیند
- تکرارپذیری تولید
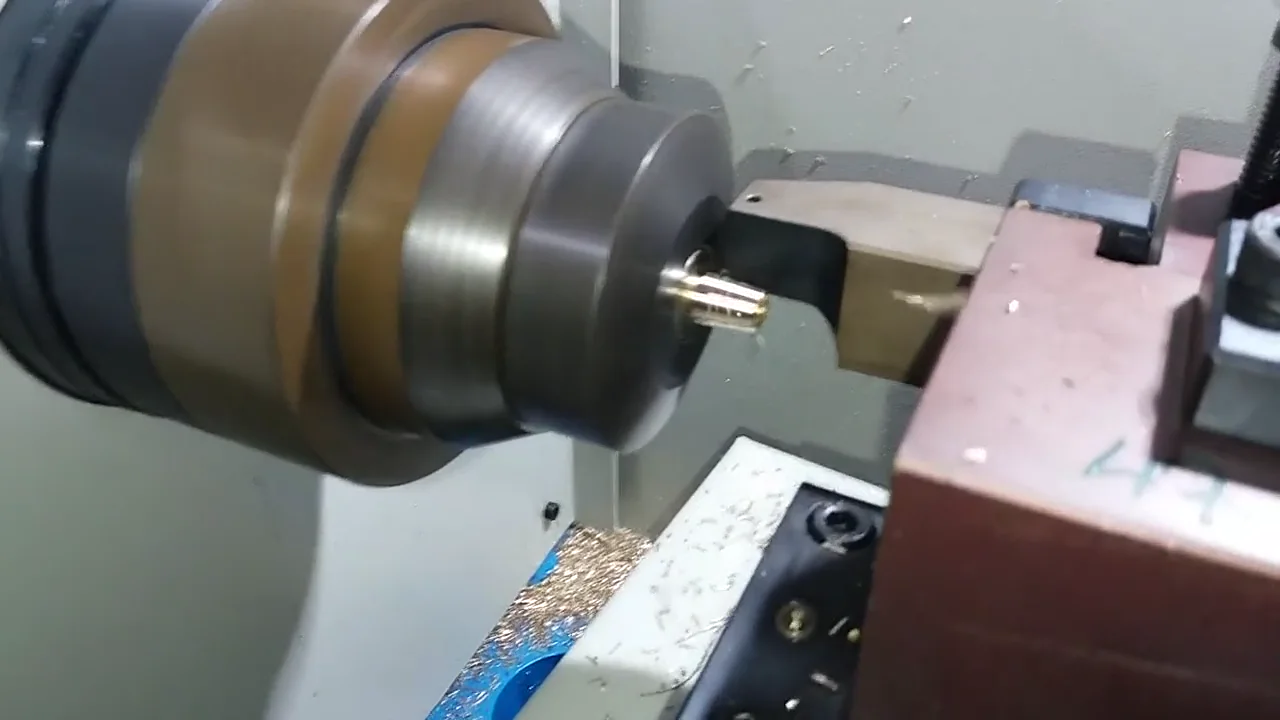
ماشینکاری قطعات ایمنی
ماشین جفتتراش
ماشینکاری همزمان نشیمن ۵ درجهای
ماشینکاری هماهنگ بدنه و توپی شیر برای دستیابی به هندسهٔ دقیق نشیمن و آببندی مطمئن.
- ماشینکاری همزمان
- هندسه کنترلشده نشیمن
- فرآیند متمرکز بر آببندی
معماری دستگاه
یک مسئله تولید؛ یک راهکار یکپارچه.
SPG معماری دستگاه، جریان قطعه، فیکسچر، یونیتهای ماشینکاری و سامانه کنترل را در قالب یک راهکار مهندسی یکپارچه طراحی میکند.
خطوط ترانسفر
ماشینکاری متوالی تیراژ بالا با جابهجایی مهندسیشده قطعه.
سامانههای چندایستگاهی
عملیات موازی یا ایندکسی متناسب با زمان سیکل و دسترسی ابزار.
ماشینهای مخصوص
معماری دستگاه متناسب با یک خانواده قطعه و فرآیند مشخص.
فیکسچر و مبناگذاری
موقعیتدهی و گیرهبندی قطعه، همزمان با فرآیند برادهبرداری طراحی میشود.
کنترل و یکپارچهسازی
PLC، حفاظت و منطق ایستگاهها در سامانه کامل یکپارچه میشوند.
تست و راهاندازی
آزمون با قطعه تولیدی، اعتبارسنجی و پشتیبانی نصب.
از قطعه تا تولید
مسیر مهندسی پشت هر دستگاه.
مطالعه قطعه
نقشه، جنس، تلرانس، تیراژ و محدودیت فعلی تولید.
طراحی فرآیند
توالی عملیات، مبناها، ابزار، فیکسچر، تعداد ایستگاه و زمان سیکل هدف.
ساخت سامانه
ساخت مکانیک، یونیتهای ماشینکاری، کنترل، حفاظت و جریان قطعه.
اثبات تولید
تست با قطعه تولیدی، اصلاحات، اعتبارسنجی و راهاندازی.
اجزای ماشینکاری
هر یونیت، متناسب با فرآیند انتخاب میشود.
پس از تعریف فرآیند کامل، یونیتهای دریل، قلاویز، کفتراش، شیارتراش و ایندکس بر اساس جنس قطعه، بار برادهبرداری، تلرانس و زمان سیکل انتخاب میشوند.
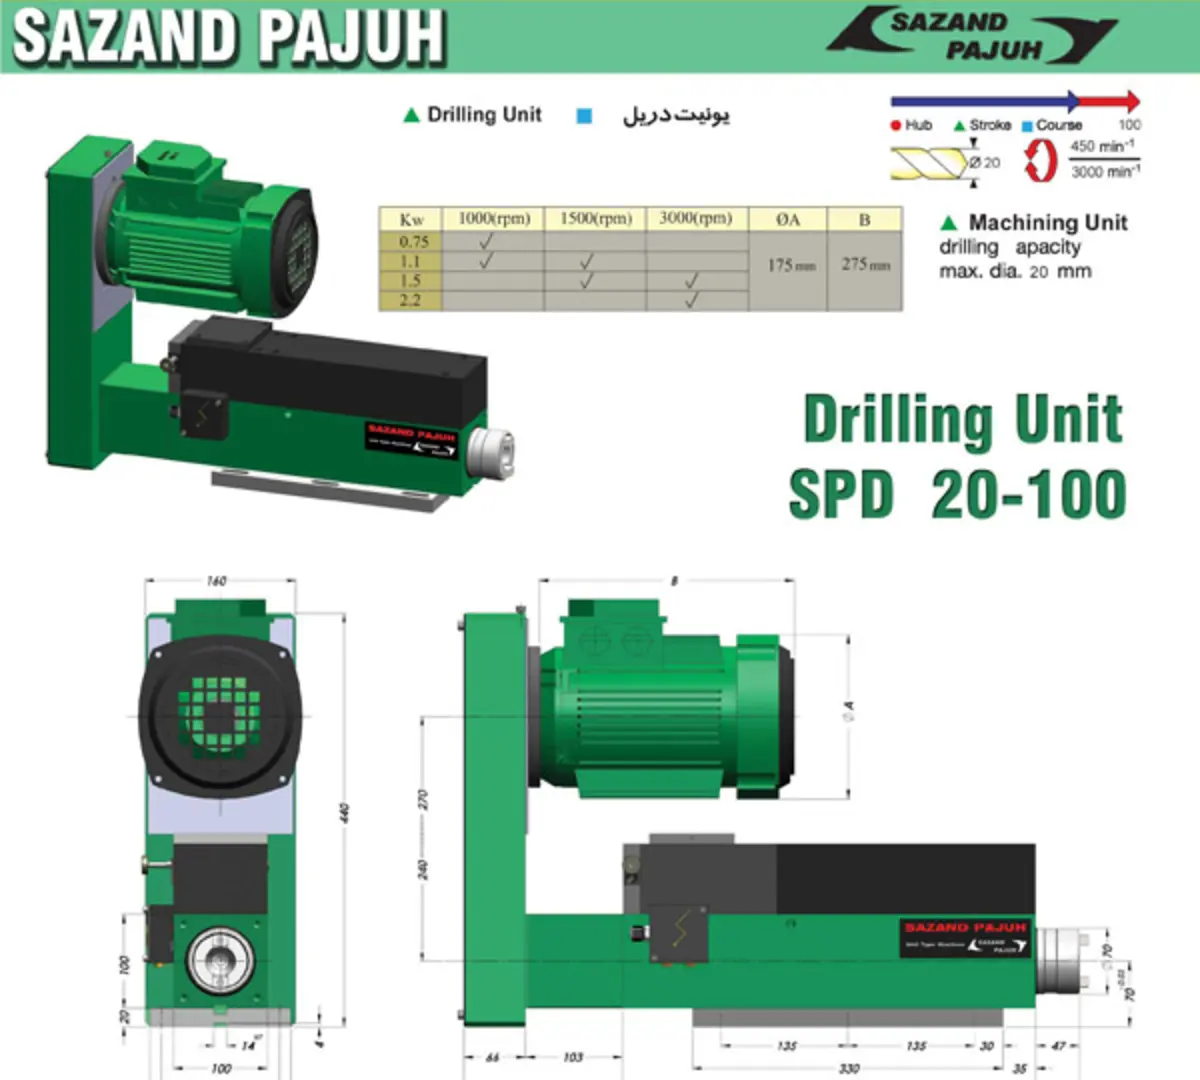
SPD
یونیتهای دریل
پیشروی و اسپیندل متناسب با سوراخ و جنس واقعی قطعه.
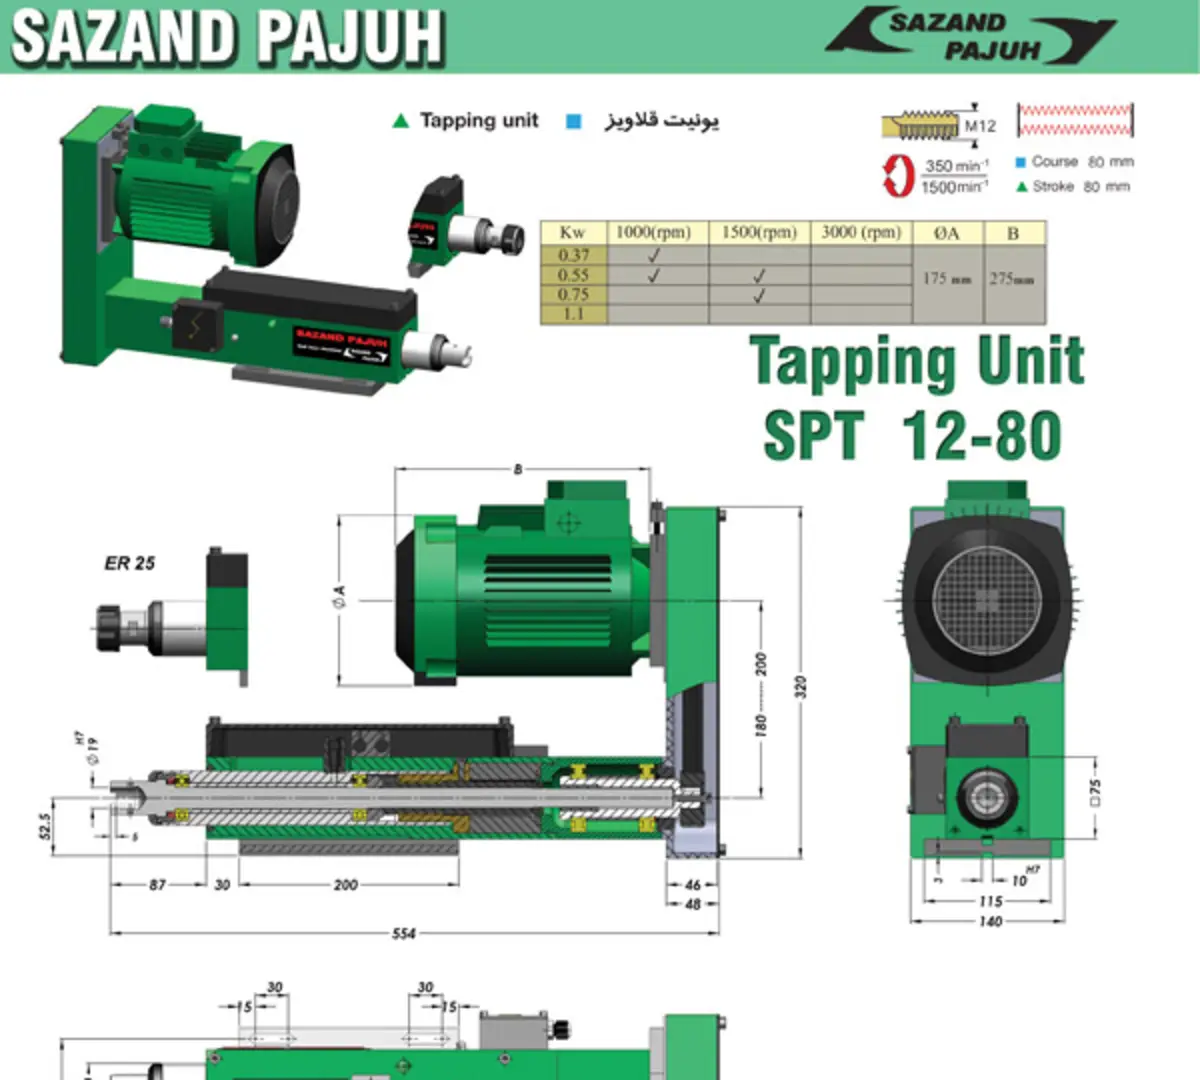
SPT
یونیتهای قلاویز
ماژول رزوهزنی کنترلشده و هماهنگ با توالی ایستگاه.
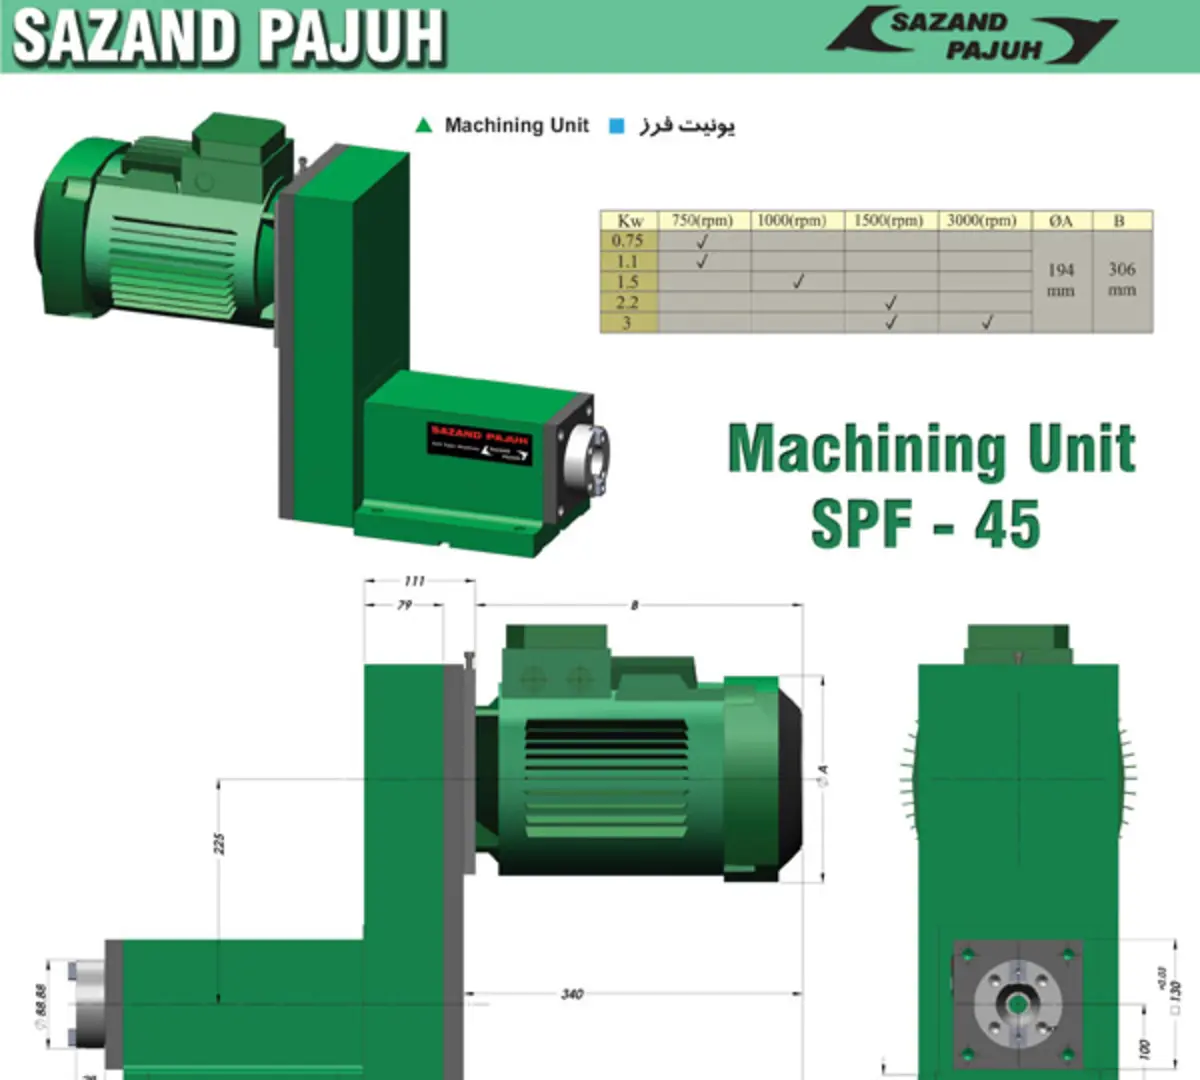
SPF
یونیتهای کفتراش
هد ماشینکاری برای آمادهسازی سطح و مبنای کنترلشده.
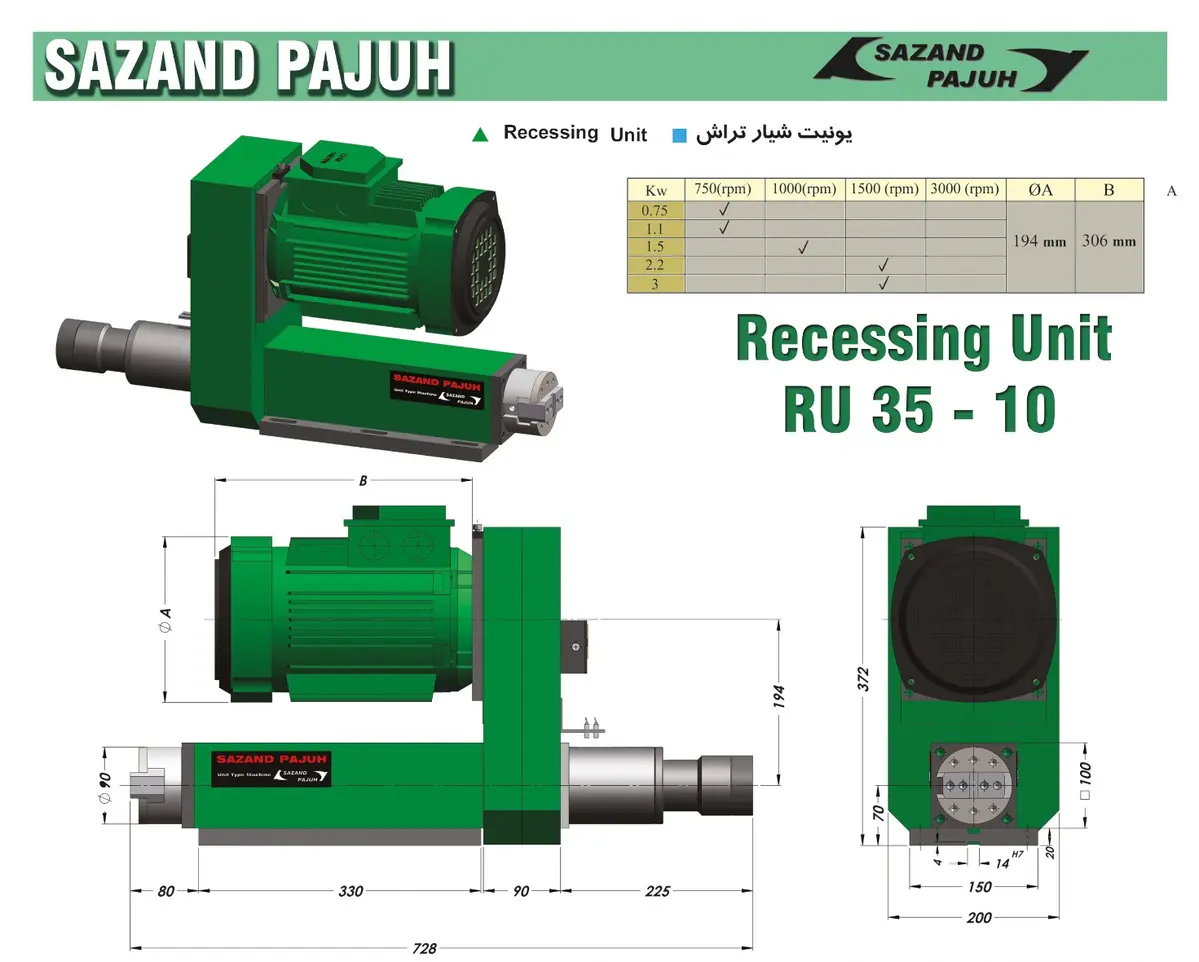
RU / SPS
شیارتراش و ایندکس
ماژولهای حرکتی پشتیبان، متناسب با دسترسی و سیکل.
تعریف دستگاه جدید
قطعه را بفرستید؛ طرح دستگاه را بررسی میکنیم.
نقشه یا عکس نمونه، جنس، تلرانس، تیراژ سالانه و زمان سیکل هدف را ارسال کنید. پاسخ اولیه شامل بررسی فرآیند و طرح پیشنهادی دستگاه خواهد بود.
شروع گفتوگوی فنیاعداد پروژههای این کاتالوگ مربوط به نمونههای اجراشدهاند. مشخصات نهایی هر دستگاه جدید بر اساس قطعه و نیاز تولید تأیید میشود.